
electronique-news.com
15
'26
Written on Modified on
Une solution conçue pour la métallisation des vias traversants dans le verre
Von Ardenne propose une solution pour le dépôt de semi-conducteurs à l'encapsulation à l'échelle du panneau grâce à la pulvérisation magnétron par impulsions à haute puissance.
bodewellgroup.com
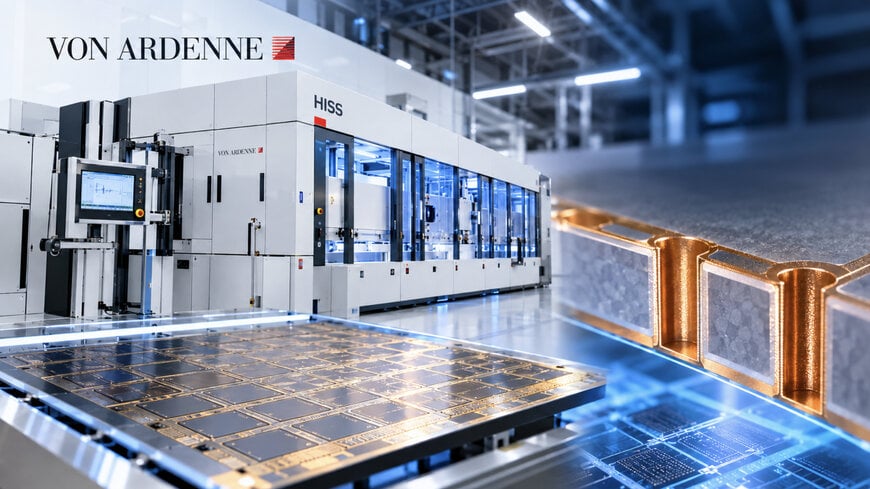
L'encapsulation des semi-conducteurs se heurte à d'importantes limites physiques et économiques, les processeurs dédiés au calcul haute performance et à l'intelligence artificielle nécessitant des interposeurs plus vastes que ce que permettent les tranches standard de silicium de 300 mm. L'encapsulation à l'échelle du panneau résout ce goulot d'étranglement en déplaçant les procédés vers de grands substrats rectangulaires en verre ou organiques. Néanmoins, la métallisation de microstructures à facteur de forme élevé sur de grandes surfaces entraîne des défauts critiques de dépôt, notamment des surplombs, des cavités internes et une faible adhérence entre le métal et le diélectrique. Von Ardenne a développé sa gamme d'équipements de dépôt sous vide pour semi-conducteurs vers l'encapsulation à l'échelle du panneau en intégrant la pulvérisation magnétron par impulsions à haute puissance, couramment désignée sous le sigle HiPIMS, sur sa plateforme modulaire horizontale de revêtement HISS éprouvée.
Principe de fonctionnement de la pulvérisation ionisée
Le défi fondamental de la métallisation en encapsulation réside dans le revêtement des microstructures de vias traversants dans le verre et des couches de redistribution denses sans amincissement des parois latérales ni micro-perforations. La pulvérisation cathodique magnétron classique à courant continu produit un flux constitué majoritairement d'atomes neutres se déplaçant selon des trajectoires en distribution cosinusoïdale, ce qui engendre une accumulation excessive à l'entrée des vias tout en sous-alimentant les parois et le fond. La technologie HiPIMS modifie ce mécanisme physique en appliquant des impulsions unipolaires de forte puissance de crête à de faibles facteurs de marche.
Cette décharge électrique pulsée génère un plasma d'une densité extrême supérieure à 10 puissance 18 électrons par mètre cube, ionisant une fraction substantielle des atomes métalliques pulvérisés. Grâce à l'application d'une polarisation au substrat, les atomes cibles ionisés sont accélérés de façon perpendiculaire au sein des cavités profondes. Dans les orifices de vias traversants dans le verre, ce flux ionique directionnel dépose des couches barrières et des couches de germination de cuivre conformes, denses et très adhérentes, éliminant ainsi les occlusions prématurées et les surplombs caractéristiques du dépôt physique en phase vapeur non ionisé.
Transition du substrat de la tranche au traitement horizontal
La transposition du dépôt physique en phase vapeur depuis les tranches circulaires de silicium de 300 mm vers de grands panneaux de verre rectangulaires exige une distribution homogène du plasma et une stabilité mécanique sur des surfaces nettement plus étendues. L'intégration de la technologie HiPIMS sur la plateforme horizontale modulaire HISS établit un procédé industriel qui préserve l'uniformité des couches et la densité structurale sur l'ensemble des dimensions du panneau.
Le docteur Holger Pröhl, directeur de la technologie et des applications chez Von Ardenne, a précisé que la technologie HiPIMS diminue les coûts de production en aval, car une adhérence accrue et des films plus denses réduisent les reprises, prolongent la durée de vie opérationnelle et, dans certaines configurations de fabrication, suppriment des étapes intermédiaires de traitement de surface. En empêchant le délaminage entre les couches minces et les substrats de verre lisses, les industriels augmentent le rendement de production dans les segments exigeants de l'encapsulation de semi-conducteurs.
Moteurs économiques de l'intégration hétérogène
Le passage des formats circulaires de 300 mm aux grands panneaux rectangulaires optimise la surface utilisable du substrat, réduisant ainsi les pertes d'exclusion de bord inhérentes aux géométries circulaires lors de la production de modules multipuces de grande dimension. Cette efficacité surfacique est indispensable pour soutenir les cadences de production élevées requises par les architectures d'encapsulation avancée, y compris la gravure des pistes des couches de redistribution et l'empilement tridimensionnel.
Les études de marché de Yole Group indiquent que l'encapsulation à l'échelle du panneau a généré plus de 300 millions de dollars de chiffre d'affaires en 2025 et prévoit un taux de croissance annuel composé supérieur à 40 pour cent sur les cinq prochaines années. Une accélération marquée vers 2029 et 2030 devrait résulter de l'arrivée de fonderies majeures telles que TSMC et de l'adoption de boîtiers à haute densité pour les accélérateurs d'intelligence artificielle et le calcul haute performance, selon le rapport de Yole Group publié en mars 2026 sous le titre « Panel Level Packaging 2026 ».
Guido Ueberreiter, vice-président de la stratégie semi-conducteurs chez Von Ardenne, a souligné qu'une manipulation fiable des substrats combinée à une technologie de dépôt précise constitue un levier déterminant pour l'encapsulation à l'échelle du panneau, apportant la répétabilité indispensable pour transférer les recettes établies sur tranches vers des panneaux de grand format tout en garantissant des performances de couches à l'échelle sub-nanométrique.
Contexte additionnel :
cette section détaille les spécifications techniques et l'évaluation concurrentielle non incluses dans l'annonce initiale du produit.
En matière de métallisation des vias traversants dans le silicium et des vias traversants dans le verre, les références technologiques pour le dépôt des couches barrières et de germination sont le dépôt physique en phase vapeur à courant continu classique, le dépôt de couches atomiques et le dépôt chimique en phase vapeur. Le dépôt de couches atomiques offre une couverture de marche proche de 100 pour cent dans des cavités dont le facteur de forme dépasse 10 pour 1 ou 20 pour 1 ; toutefois, la cinétique de ses précurseurs chimiques engendre des vitesses de dépôt lentes, fréquemment inférieures à 0,1 nanomètre par seconde, ce qui restreint sa rentabilité pour les lignes de fabrication de panneaux à cadence élevée. À l'inverse, la pulvérisation magnétron standard à courant continu assure une vitesse volumique élevée mais présente une couverture déficiente au fond des vias dont le facteur de forme excède 5 pour 1, créant des couches d'amorçage asymétriques qui nuisent au remplissage électrolytique ultérieur du cuivre.
La technologie HiPIMS constitue un compromis d'ingénierie en ionisant 50 à 90% des atomes pulvérisés, atteignant ainsi des taux de couverture des parois latérales et du fond comparables aux procédés chimiques, tout en préservant la haute pureté des couches, une faible résistivité électrique et la productivité élevée du dépôt physique en phase vapeur. Dans le traitement des vias traversants dans le verre, les parois polies du verre présentent une faible rugosité pour l'ancrage mécanique du cuivre pulvérisé, conduisant à des forces d'adhérence inférieures à 5 mégapascals et à des risques de décollement lors des cycles thermiques. L'énergie cinétique élevée des ions générée par HiPIMS produit une zone d'interpénétration atomique à l'interface, augmentant nettement l'adhérence et évitant la formation de microfissures provoquées par les écarts de coefficient de dilatation thermique entre le cœur en verre et le cuivre.
Publié par Sucithra Mani, rédactrice pour Induportals – contenu adapté par IA.
www.bodewellgroup.com
